联系人:娄经理
电话:15993076532
传真:0373—5089086
QQ:511595460
网址:www.hnxhjmjx.com
邮箱:511595460@qq.com
地址:新乡市经济技术开发区凤鸣路与兴业街交叉口向南300米路东第3户
柜钣金加工完整工艺流程 + 各环节作用、注意事项
机柜钣金一般指服务器机柜、电气控制柜、户外设备机柜等金属壳体,主流材质:冷轧钢板 SPCC、热轧板、镀锌板 SGCC、不锈钢 304/316。整套流程分为前期设计下料→成型折弯→焊接→打磨→表面处理→装配检验→包装出货。
1. 图纸展开与下料(第一道工序)
作用:把机柜三维工程图展开成二维平板下料图,计算板材尺寸,切割出机柜侧板、门板、横梁、安装支架等毛坯件。下料方式常见:激光切割、数控冲床(NCT)、剪板机。
注意事项
展开必须预留折弯补偿量,否则折弯后尺寸偏差;不同板厚折弯系数不一样。
激光切割注意板材热变形,厚板切割后要校平;薄板避免烧边。
图纸标注机柜安装孔、走线孔、接地孔、门锁孔位置,一次性下料,减少二次钻孔。
材质区分:镀锌板切割后断面破坏镀锌层,后续要做防锈处理。
2. 校平、去毛刺
作用:下料后的板材存在翘曲、边缘毛刺,校平板材平面度;去除锐边毛刺,防止割手、划伤漆膜,避免装配干涉。
注意事项
毛刺重点清理孔位、切割边缘,机柜内部尖角毛刺不可遗留。
薄板容易回弹,校平后抽检平面度,机柜门板平面度直接影响关门缝隙。
3. 折弯成型(钣金核心工序)
作用:利用折弯机将平板折出机柜的折边、翻边、安装卡槽、门框包边,形成机柜立体结构。
注意事项
折弯顺序:先折小件、内折边,再折大外框,避免工件干涉碰刀。
较小折弯半径匹配板厚,薄板防止折裂;厚板防止回弹造成尺寸超差。
机柜门框、门板折边尺寸精度要求高,批量生产前须全尺寸检验。
折弯后控制角度公差,不然门板关不严、缝隙大小不均。
4. 铆接 / 压铆(螺母、螺柱装配)
作用:在板材上压入压铆螺母、压铆螺柱、松不脱螺钉,用来固定安装板、导轨、电器元件,替代焊接螺母。
注意事项
压铆方向、压力要匹配板材厚度,压力过大板材鼓包,压力不足会滑牙、脱落。
压铆完成后做拉力抽检,机柜承重位置(安装横梁)重点检测。
不锈钢件压铆容易咬死,选用对应不锈钢压铆紧固件。
5. 焊接加工
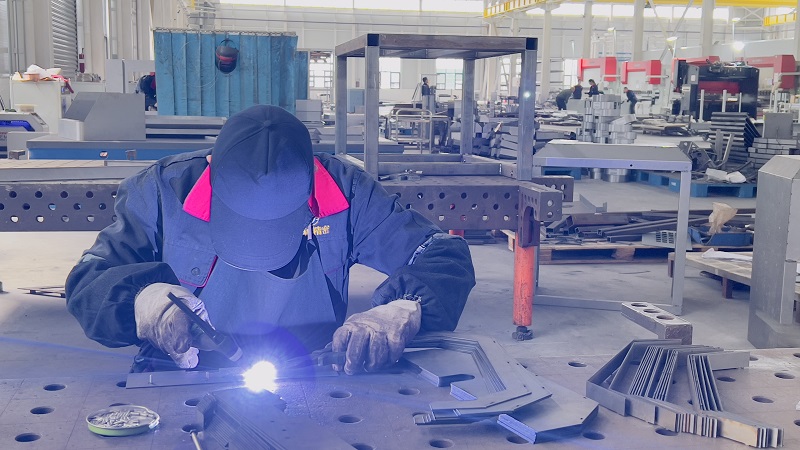
作用:把折弯后的各个钣金件拼接成机柜框架、底座、角接位置。常用工艺:点焊、二保焊、氩弧焊。机柜薄板多用点焊,变形小;厚底座、承重梁用二保焊。
注意事项
薄板机柜优先点焊,减少焊接变形;大面积连续焊很容易造成门板、框架扭曲。
焊后清理焊渣、焊瘤;焊缝需要打磨平整,否则喷漆后凸起。
户外机柜焊缝必须连续密封焊,防止雨水渗入;焊缝缝隙是漏水高发点。
不锈钢机柜焊接后要做酸洗钝化,消除焊斑,恢复防锈能力。
6. 打磨、校正整形
作用:处理焊接变形、焊缝凸起,校正框架的垂直度、对角线,保障机柜方正,门板开合顺畅。
注意事项
重点检测机柜对角线误差,对角线差值过大,后期装配门板会错位。
打磨不要过度,避免局部板材减薄,影响结构强度。
7. 表面前处理(喷漆 / 喷塑前必备)
作用:除油、除锈、磷化 / 硅烷处理,增加涂层附着力,防止钣金返锈。流程一般:脱脂水洗→水洗→酸洗(按需)→表调→磷化 / 硅烷→纯水清洗→烘干。
注意事项
油污、锈迹清理不干净,喷塑后会掉皮、鼓包。
镀锌板不能强酸酸洗,会破坏原有镀锌层。
烘干必须彻底,工件带水汽会导致涂层针孔、气泡。
8. 表面涂装(喷塑为主,少量喷漆)
机柜大多数用静电粉末喷涂(喷塑),户外机柜可选聚酯粉末;室内机柜环氧粉末。
作用:防锈、防腐、美观,提升耐磨能力。
注意事项
控制膜厚,常规 60~80μm;户外机柜建议 80~120μm。
边角位置容易薄粉,注意补喷;屏蔽要求高的机柜要考虑导电喷塑。
烘烤温度、时间严格按粉末参数,温度过高粉末老化变脆,过低容易掉粉。
屏蔽机柜:不能普通绝缘喷塑,需要导电涂层或者预留导电接触点。
9. 预装、装配工序
作用:安装门锁、铰链、密封条、接地柱、铭牌、风机、过滤器、走线口、承重导轨等配件,完成机柜整体组装。
注意事项
密封条安装要连续无断点,户外防水机柜重点检查接缝,防止渗水。
接地端子须牢固,保障接地连续性,电气柜强制要求。
铰链装配调试,门板开关无卡顿,门缝均匀;门锁开合顺畅。
预装时保护喷塑面,避免磕碰划伤。
10. 成品检验(出厂质检)
作用:尺寸检测、外观检查、功能测试,筛选不良品。
检验重点
外形尺寸、对角线、门缝间隙;
涂层:流挂、针孔、磕碰、色差;
功能:门锁、铰链、接地、密封;
户外机柜可按需做淋雨测试。
11. 包装入库
作用:防护,运输防磕碰。
注意事项:边角加装护角,覆膜,木箱 / 纸箱包装;大件机柜木架加固。